


A nagy teljesítményű PET-előforma formát nem önmagában az üregszám határozza meg. Az egyenletes kapuminőség, a kiegyensúlyozott ömledékáram és a pontos hőszabályozás egyaránt fontosak a megbízható gyártás eléréséhez és az anyagpazarlás csökkentéséhez.
A nagy sebességű PET fröccsöntésnél a kapunál tapasztalható kis eltérések ismétlődő minőségi problémákhoz vezethetnek, beleértve a felfűzést, a nyáladzást, a kapu egyenetlen maradványait és az előgyártmányok következetlen megjelenését. Ezek a hibák külön-külön aprónak tűnhetnek, de egy többüregű gyártósoron megnövelhetik a selejt mennyiségét, meghosszabbíthatják az ellenőrzési időt és megzavarhatják a fúvósütési műveleteket.
A melegcsatornás rendszer szelepkapu technológiára való korszerűsítése az egyik megközelítés e kihívások kezelésére. A megfelelően megtervezett szelepes kapu PET előforma öntőforma szabályozott kapunyitást és zárást alkalmaz az olvadék elzárásának javítása érdekében, segítve a gyártókat az egyenletesebb kapuminőség és a stabilabb gyártási folyamat elérésében.
Az eredmények azonban nem magán a szelepmechanizmuson múlnak. A forrócsatornás hőmérséklet-szabályozásnak, a szelepcsap-beállításnak, a hűtési hatékonyságnak, a befecskendezési paramétereknek és a formagyártási pontosságnak együtt kell működnie.
A nagyobb termelési hozamra törekvő PET-előforma-gyártók számára ez a cikk elmagyarázza, hogyan működik a szelepkapu technológia, mely hibákat segíthet csökkenteni, és mit kell figyelembe venni egy meglévő forma korszerűsítésekor vagy új rendszerbe való befektetéskor.

Miért számít a Hot Runner teljesítménye a PET-előforma minőségének?
A forrócsatornás rendszer az olvadt PET-et a fröccsöntő egységből az egyes formaüregekbe juttatja, miközben fenntartja a szükséges feldolgozási hőmérsékletet. Teljesítménye közvetlenül befolyásolja az olvadékeloszlást, a kapuképződést és a gyártási konzisztenciát.
A többüreges gyártás során a forrócsatornás fúvókák közötti kis különbségek is befolyásolhatják az egyes üregek kitöltését és a kapu elválasztását a befecskendezést követően.
Egy hagyományos nyitott kapu konfiguráció alkalmas lehet bizonyos gyártási követelményekre. Ha azonban a kapu megjelenése, az anyagszabályozás és az ismételhetőség kritikussá válik, a szelepes tolózárrendszer pontosabb szabályozást biztosíthat a kapunál az olvadékáram felett.
Gyakori termelési problémák és lehetséges okaik
| Gyártási hiba | Lehetséges hozzájáruló tényezők | Lehetséges javulás |
|---|---|---|
| Kapu húrozás | Nem megfelelő olvadékzár, nem megfelelő hőmérséklet vagy nem megfelelő feldolgozási beállítások | Szelepcsap elzárása és folyamatoptimalizálás |
| Kapu nyáladzik | Maradék nyomás, túl magas hőmérséklet vagy késleltetett anyagválás | Továbbfejlesztett kapuzárás és nyomáskezelés |
| Egyenetlen kapumaradék | A kapu kopása, eltolódás vagy nem egyenletes hűtés | Precíziós kapuelemek és beállítási ellenőrzések |
| Fekete foltok vagy leromlott PET | Túl hosszú tartózkodási idő, helyi túlmelegedés vagy anyagszennyeződés | Termikus egyenletesség és tartózkodási idő szabályozása |
| Egyenetlen előgyártmány-méretek | Az üreg változása, kiegyensúlyozatlan töltés vagy inkonzisztens hűtés | Formapontosság és folyamatkiegyensúlyozás |
| Magas üreg-üreg kilökődés | Különbségek a kapu állapotában, hőmérsékletében vagy hűtési teljesítményében | Szisztematikus üregszintű ellenőrzés és beállítás |
Ezek a problémák nem mindig a forró futóból erednek. A PET-gyantában lévő nedvesség, a nem megfelelő szárítási körülmények, a szennyeződés, a befecskendezési beállítások és a kopott formaelemek hasonló tüneteket okozhatnak. A hatékony frissítés tehát a hiba tényleges forrásának azonosításával kezdődik.
Hogyan javítja a Valve Gate technológia az öntésszabályozást
A szelepkapu melegcsatornás rendszere mechanikusan működtetett szelepcsapot használ a kapu nyitására és zárására. A kiviteltől függően a működtetés lehet pneumatikus, hidraulikus vagy más tervezett mechanizmus.
A befecskendezés során a szelepcsap visszahúzódik, hogy az olvadt PET bejusson az üregbe. A beprogramozott zárási pontnál a csap visszatér a helyére, hogy megszakítsa az olvadék áramlását.
Ez az ellenőrzött művelet különbözik attól, hogy kizárólag az olvadéknyomásra és az anyagleválasztásra hagyatkozunk nyitott kapunál.
A szelepajtó-technológia négyféleképpen javíthatja a termelést
Szabályozottabb kapuzárás
A szelepcsap meghatározott mechanikus záróműködést biztosít. Ha a kapu geometriája, a csapok illeszkedése és a folyamatbeállítások megfelelően illeszkednek, ez csökkentheti a húrozást és a nyáladzást, és elősegítheti a kapu tisztább elválasztását.
Következetesebb kapu megjelenés
A kapu maradványainak minőségét a csap helyzete, a kapu méretei, a hőmérséklet és a formázási feltételek befolyásolják. A jól karbantartott szelepes tolózár-rendszer segít megismételhető zárási feltételek megteremtésében, és támogatja az előgyártmány-kapu egységesebb megjelenését.
Csökkentett anyaghulladék a kapuval kapcsolatos hibákból
Ha a kapufúrás, nyáladzás vagy az ehhez kapcsolódó hibák jelentős elutasítási okot jelentenek, ezek kijavítása javíthatja az elfogadható előformák arányát. A tényleges megtakarítás az eredeti hibaaránytól és a teljes folyamatjavítás hatékonyságától függ.
Jobb vezérlés igényes termelési alkalmazásokban
Magas üregűPET előforma formákmegismételhető teljesítményt igényel számos üregben. A szelepkapu-technológia támogathatja ezt a célt, ha integrálják a kiegyensúlyozott csatornakialakítással, a pontos megmunkálással és a hatékony hőmérséklet-szabályozással.
Fontos, hogy a szelepkapuk nem univerzális megoldások minden előformahibára. Előnyeiket a meglévő formatervezés, a gyártási feltételek és a gyártó által rögzített minőségi problémák alapján kell értékelni.
Valve Gate vs hagyományos nyitott kapu: Mit kell összehasonlítani a vásárlóknak?
A hot runner frissítés értékelésekor a vásárló csapatoknak figyelembe kell venniük a műszaki teljesítményt és a hosszú távú termelési költségeket.
| Értékelési tényező | Hagyományos nyitott kapu | Szelepkapu melegcsatorna |
|---|---|---|
| Olvadék elzárása | A folyamat viselkedésére és a kapu kialakítására támaszkodik | Ellenőrzött mechanikus csapos zárást használ |
| Húrozás és nyáladzás | A folyamat kiterjedt módosítását igényelheti | Megfelelő tervezés esetén csökkentheti ezeket a hibákat |
| A kapu megjelenése | Érzékeny a hőmérsékletre és az elválasztási körülményekre | Ellenőrzöttebb kapuelválasztást kínál |
| A rendszer összetettsége | Általában egyszerűbb kapumechanizmus | További működtetést és karbantartást igényel |
| Karbantartási követelmények | A fúvóka és a kapu állapotától függ | Tartalmazza a szelepcsapokat, a működtető alkatrészeket és az ülékfelületeket |
| Befektetési szempontok | Kisebb kezdeti rendszerbonyolultsággal járhat | Megköveteli a frissítési költségek és a várható termelési előnyök összehasonlítását |
Egyik rendszer sem minden alkalmazásnál automatikusan jobb. A szelepkapu korszerűsítése akkor a legmeghatározóbb, ha dokumentált kapuval kapcsolatos hibák, minőségi követelmények vagy üzemeltetési költségek indokolják a további tervezési és karbantartási megfontolásokat.
A Hot Runner sikeres frissítésének kulcsfontosságú mérnöki tényezői
A kapumechanizmus cseréje a szélesebb formázórendszer felülvizsgálata nélkül korlátozott eredményeket hozhat. Egy megbízhatónakPET előforma öntőforma melegcsatorna frissítése, számos műszaki tényező érdemel különös figyelmet.
A PET-feldolgozás gondosan ellenőrzött hőviszonyokat igényel. A túl magas hőmérséklet vagy a hosszabb tartózkodási idő hozzájárulhat a degradációhoz, míg az elégtelen vagy egyenetlen melegítés befolyásolhatja az olvadék áramlását és a töltési viselkedést.
A frissítésnek tartalmaznia kell a fúvóka hőmérséklet-beállításainak, a fűtőelem teljesítményének, a hőelem pontosságának és a zónák közötti hőmérséklet-különbségeknek a felülvizsgálatát.
A szelepcsapnak simán kell mozognia, és pontosan az üléshez kell zárnia. A rossz beállítás, a kopás vagy a nem megfelelő kapugeometria inkonzisztens záródást, szivárgást vagy látható kapuhibákat okozhat.
A precíziós gyártás és a gondos összeszerelés elengedhetetlen az ismételhető teljesítmény fenntartásához minden üregben.
A szelepkapu nem tudja teljes mértékben kompenzálni a rosszul kiegyensúlyozott csatornarendszert. Az olvadt PET eloszlását, a nyomásveszteséget és az üreggeometriát együtt kell figyelembe venni.
Nagy üregű alkalmazásoknál az üregszintű összehasonlítások segítenek annak megállapításában, hogy a selejt az adott fúvókák körül koncentrálódik-e, vagy eloszlik-e a teljes öntőformában.
A hűtés befolyásolja az előgyártmány méreteit, a kristályosodási kockázatot, a ciklusidőt és az alkatrészek egyenletes kilökésének képességét. A melegcsatorna korszerűsítését ezért a meglévő hűtőkörrel és a szerszámhőmérséklet-eloszlással együtt kell értékelni.
A szelep időzítése, a befecskendezési sebesség, a tartási nyomás, a tartási idő és az olvadék hőmérséklete kölcsönhatásba lép a kapu kialakításával. A változtatásokat szisztematikusan kell bevezetni több paraméter egyidejű módosítása helyett.
Gyakorlati eljárás egy meglévő PET-előforma-forma frissítéséhez
Azon gyártók számára, akik az átalakítást fontolgatják, nem pedig egy teljesen új öntőforma vásárlását, a strukturált tervezési folyamat segít a befektetési kockázat ellenőrzésében.
| Színpad | Fő tevékenység | Várható eredmény |
|---|---|---|
| 1. Hibaértékelés | Rögzítse a kapuhibákat, az elutasítási arányokat és az üregszintű mintákat | Határozza meg a fő termelési veszteségeket |
| 2. Penészvizsgálat | Vizsgálja meg a kapubetéteket, fúvókákat, szelepcsapokat és a kopási viszonyokat | Állapítsa meg a meglévő rendszer állapotát |
| 3. Kompatibilitási felülvizsgálat | Ellenőrizze a gép interfészeit, a forrócsatornás vezérlőket és a rendelkezésre álló helyet | Erősítse meg a műszaki megvalósíthatóságot |
| 4. Mérnöki tervezés | Tekintse át a kapu méreteit, működtetését és hőigényét | Készítsen frissítési javaslatot |
| 5. Átalakítás és összeszerelés | Alkatrészek gyártása vagy módosítása és a rendszer összeállítása | Készítse elő a formát a próbákhoz |
| 6. Próba és érvényesítés | Hasonlítsa össze a mintákat, a méreteket, a kapu minőségét és az elutasítási adatokat | Megállapodott feltételek mellett ellenőrizze a teljesítményt |
| 7. A termelés felügyelete | Kövesse nyomon a teljesítményt, a karbantartási igényeket és a hibatrendeket | A hosszú távú működési teljesítmény megerősítése |
A frissítés jóváhagyása előtt a vevőknek kérniük kell egy világos munkakört, a cserélendő alkatrészek listáját, a várható gépleállást és mérhető elfogadási kritériumokat.
A hasznos mutatók közé tartozik a kapuhiba gyakorisága, a teljes elutasítási arány, a méretkonzisztencia, a ciklusstabilitás és a karbantartási intervallumok. Ugyanazoknak a mutatóknak a frissítés előtti és utáni összehasonlítása megbízhatóbb értékelést ad, mint pusztán a vizuális benyomásokra hagyatkozni.
Hogyan mérhető, hogy a frissítés javítja-e a termelési hozamot
A termelési hozamot a rögzített kibocsátás alapján kell értékelni, nem pedig a feltételezett javulásokat.
Az alap számítás a következő:
Gyártási hozam (%)=Elfogadott előformák ÷ Összes előgyártott előforma × 100
Például, ha egy öntőforma 100 000 előformát gyárt, és 96 000 megfelel a megadott elfogadási kritériumoknak, a gyártási hozam 96%.
Ha egy frissítés növeli az elfogadott teljesítményt, miközben a teljes termelés változatlan marad, a további elfogadott előformák közvetlen működési hasznot jelentenek. A számítás során azonban következetes ellenőrzési szabványokat kell alkalmazni, és figyelembe kell venni a termékleírásokban vagy a gyártási feltételekben bekövetkezett változásokat.
A gyártóknak külön kell választaniuk a kapuhoz kapcsolódó selejteket az egyéb hibáktól, például a méretváltozástól, a szennyeződéstől, a fekete foltoktól és a fúvóformázási hibáktól. Ez megkönnyíti annak megállapítását, hogy a szelepajtó frissítése megoldja-e a tervezett problémát.
Miért válassza az SZ-MOLDTECH (Jiaxing) Co., Ltd.-t a PET-előforma öntőforma megoldásokhoz?
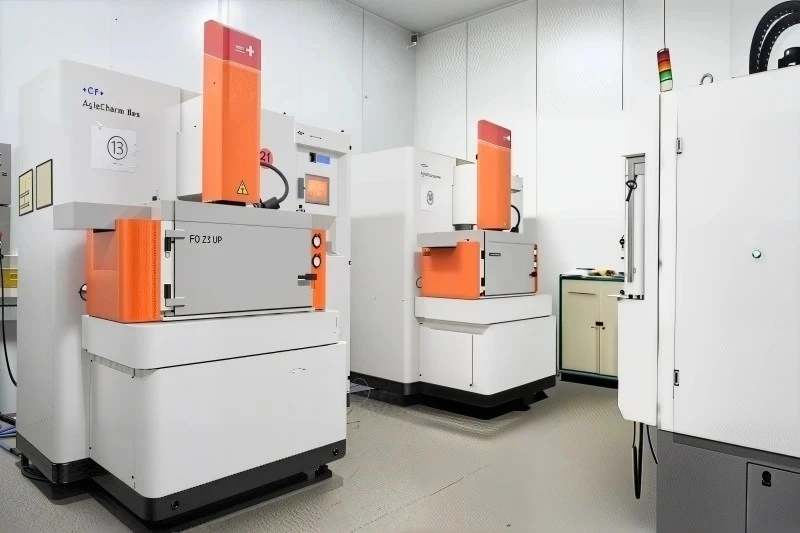
SZ-MOLDTECH (Jiaxing) Co., Ltd.precíziós PET-előforma formákat gyárt italcsomagoláshoz és egyéb PET-tartályokhoz. Termékpalettánk komplettelőforma formák, melegcsatornás rendszerek, hideg félformák, formakomponensek, felújítási és átalakítási szolgáltatások. Azon gyártók esetében, akiknél a kapu hibái vagy az üregek inkonzisztens teljesítménye tapasztalható, felmérjük a formaszerkezetet és a gyártási követelményeket a gyakorlati fejlesztések azonosítása érdekében.
Kialakult gyártási tapasztalat
Az SZ-MOLDTECH több mint 22 éves tapasztalattal rendelkezik a PET-előformák öntőformáinak gyártásában, és egyesíti a mérnöki szakértelmet a házon belüli gyártási képességekkel. 6000 m²-es létesítményünk támogatja a szerszámok megmunkálását, összeszerelését, ellenőrzését és tesztelését. Akár 3300 öntőforma és kapcsolódó egységek éves gyártási kapacitásával különböző üregkonfigurációkhoz és gyártási követelményekhez kapcsolódó projekteket kezelünk.
Csapatunk tapasztalt mérnökökből és technikusokból áll, akik a formatervezésen, az alkatrészfeldolgozáson és az összeszerelésen dolgoznak. Ez a tapasztalat segít nekünk megfelelni a nagy volumenű PET előformagyártás gyakorlati követelményeinek, ahol elengedhetetlen az üregek közötti egyenletes teljesítmény.
Precíziós megmunkálás és minőségellenőrzés
A szelepkapu teljesítménye a szelepcsap, a kapuülés és a kapcsolódó formaelemek pontosságától függ. A beállításban vagy illesztésben lévő kis eltérések befolyásolhatják a kapu zárását, az előgyártmány megjelenését és a működési stabilitást.
Az SZ-MOLDTECH-nél precíziós megmunkálást és méretellenőrzést alkalmazunk a teljes gyártási folyamat során. Közzétett specifikációink 0,005 mm-ig terjedő mechanikai illesztési tűréseket és 0,01 mm-es szerszámpapucs geometriai tűréseket tartalmaznak. Koordináta mérőgépek és optikai ellenőrző berendezések segítenek a kritikus méretek ellenőrzésében az összeszerelés és szállítás előtt.
Formakonfigurációk különböző gyártási igényekhez
PET előforma formákat szállítunk48, 72, 96, 128 és 144-es üregkonfigurációk. A kiválasztás az előgyártmány súlyától, a nyakkivágástól, a célteljesítménytől és a fröccsöntő gép specifikációitól függ.
Szelepkapu projekteknél mérnökcsapatunk együtt értékeli a melegcsatornák elrendezését, a kapu kialakítását, a hűtőcsatornákat és a gépi interfészeket. Ez segít eldönteni, hogy egy új forma vagy egy meglévő szerszám átalakítása a megfelelőbb megoldás. Öntőforma-felújítási szolgáltatásokat is nyújtunk azon gyártók számára, akik meg akarják hosszabbítani a szerszámok élettartamát vagy megoldani az ismétlődő gyártási problémákat.
Praktikus megoldások nemzetközi ügyfelek számára
Az SZ-MOLDTECH ötvözi az európai gyártási technológiát a költségtudatos gyártással, hogy a nemzetközi piacokon kiszolgálja vásárlóit. A miénkPET előforma formákare designed for use with different injection moulding platforms, subject to machine and interface compatibility checks.
18 országban és régióban szállítottunk ügyfeleinket olyan alkalmazásokhoz, mint a palackozott víz és a szénsavas italok csomagolása. Minden egyes projektnél áttekintjük a műszaki rajzokat, a gyártási célokat és a berendezés részleteit, mielőtt megerősítjük a formakonfigurációt.
Ha a szelepkapu frissítését tervezi, ossza meg meglévő szerszámspecifikációit és a javítandó hibákat. Csapatunk felméri a rendelkezésre álló lehetőségeket, és az Ön gyártási követelményei alapján megoldást javasol.


Következtetés
A szelepes kapu PET előforma formára való frissítés segíthet a gyártóknak javítani a kapu konzisztenciáját, csökkenteni a kapuval kapcsolatos konkrét hibákat és növelni az elfogadható előformák arányát. A legnagyobb előnyök akkor érhetők el, ha a szelepcsap-vezérlést, a melegcsatornás hőmérséklet-szabályozást, a precíziós megmunkálást, az üregkiegyensúlyozást és a hűtési teljesítményt egyetlen integrált rendszerként értékelik.
Meglévő öntőforma esetén minden átalakítási döntés előtt hibaértékelést és kompatibilitási felülvizsgálatot kell végezni. Egy új projektnél a vevőknek mérhető minőségi követelményeket, várható teljesítményt és gépi feltételeket kell meghatározniuk a tervezési folyamat elején.
PET előforma öntőforma gyártási, precíziós megmunkálási, felújítási és átalakítási képességei révénSZ-MOLDTECH (Jiaxing) Co., Ltd.technikai alapot biztosít mind az új öntőforma-projektek, mind a meglévő szerszámfejlesztések értékeléséhez. A megfelelő megoldás végső soron az, amely a minőségi javulást, a megbízható gyártást és a fenntartható működési költségeket biztosítja a szerszám élettartama alatt.


